Sélection d'unmétalfonderieLe parcours implique bien plus que l’identification d’un métal et la création d’un moule. La géométrie de la pièce, les transitions des parois, les cavités internes, les exigences dimensionnelles, le volume de production, la surépaisseur d'usinage et les conditions de service influencent tous le résultat. Ce guide explique en quoi les processus courants diffèrent, ce qu'il faut inclure dans un dessin technique, comment anticiper les risques qualité et quand un usinage secondaire ou un traitement de surface est nécessaire. Il est destiné à aider les équipes d'ingénierie, d'approvisionnement et de fabrication à évaluer un composant comme une tâche de production complète plutôt que comme une forme seule.
Sélectionnez une section pour accéder aux détails
La coulée forme un composant en dirigeant le métal en fusion dans une cavité de moule et en lui permettant de se solidifier. La cavité reproduit la forme souhaitée, tandis que l'alliage sélectionné et les conditions de solidification influencent la structure et les propriétés du composant. Selon l'itinéraire, le moule peut être fabriqué à partir de sable consommable, d'une coque en céramique ou d'une matrice métallique réutilisable.
Pour un composant personnalisé, l’ingénierie commence avant que le métal ne soit coulé. Le dessin doit décrire la forme et les caractéristiques importantes en service. L'équipe de fabrication prend ensuite en compte la construction du moule, le flux du métal, l'alimentation pendant la solidification, le démoulage et toutes les opérations nécessaires après la coulée.
Examinez la géométrie, les surfaces fonctionnelles, les exigences en matière d'alliage, les interfaces d'assemblage et les critères d'inspection.
Choisissez le processus, concevez le système de moule et planifiez la manière dont le métal en fusion remplit et alimente la cavité.
Retirez les portes et l'excédent de matériau, effectuez l'usinage ou les traitements spécifiés, puis inspectez les caractéristiques critiques.
Les étapes s'enchaînent les unes aux autres. Un trou qui sera percé après la coulée nécessite une référence claire et une surépaisseur d'usinage suffisante. Une surface d'étanchéité peut nécessiter une finition plus serrée qu'une face extérieure non fonctionnelle. Un passage interne peut affecter à la fois la conception du moule et l’accès à l’inspection. Aborder ces points dès le début permet d’éviter une conception facile à dessiner mais difficile à fabriquer de manière cohérente.
Différents processus s'adaptent à différentes combinaisons de taille, de forme, de détail de surface, d'alliage, de répétabilité et d'approche d'outillage. Aucun itinéraire n’est idéal pour chaque composant. La meilleure comparaison commence par les besoins fonctionnels de la pièce, puis vérifie si chaque processus peut former la géométrie requise et répondre aux exigences du dessin.
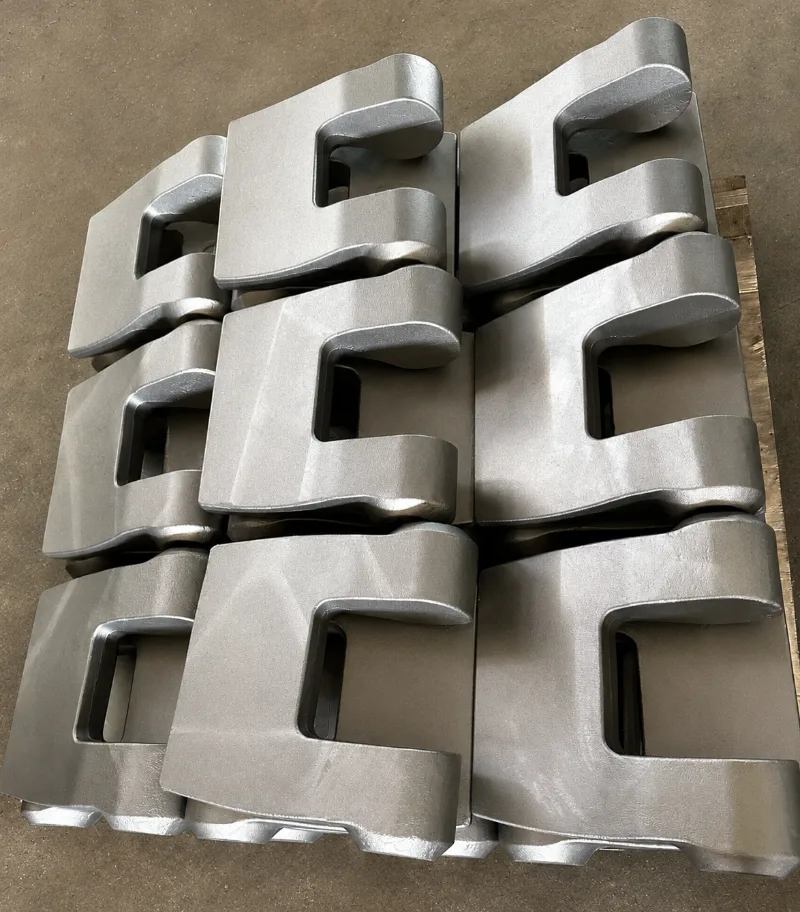
Le moulage au sable utilise un moule à base de sable, qui est généralement brisé pour libérer la pièce solidifiée. Il peut convenir à de grands boîtiers, bases de machines, composants de pompes, corps de vannes et géométries difficiles à retirer d'une matrice permanente. Les noyaux peuvent former des cavités ou des passages internes. L'état de surface et la cohérence dimensionnelle réalisables dépendent du système de moule, de l'alliage, de la taille de la pièce et des contrôles du processus, de sorte que les interfaces critiques peuvent nécessiter un usinage.
Le moulage à modèle perdu forme généralement une coque en céramique autour d'un motif qui est retiré avant la coulée. Il est utile pour les formes détaillées, les passages courbes et les composants pour lesquels plusieurs fonctionnalités doivent être intégrées dans une seule géométrie. Le tracé peut réduire la quantité de matière qui doit être retirée de certaines formes, mais la conception doit toujours tenir compte du comportement de l'alliage, des changements de section, des besoins de finition et des tolérances requises sur les caractéristiques fonctionnelles.
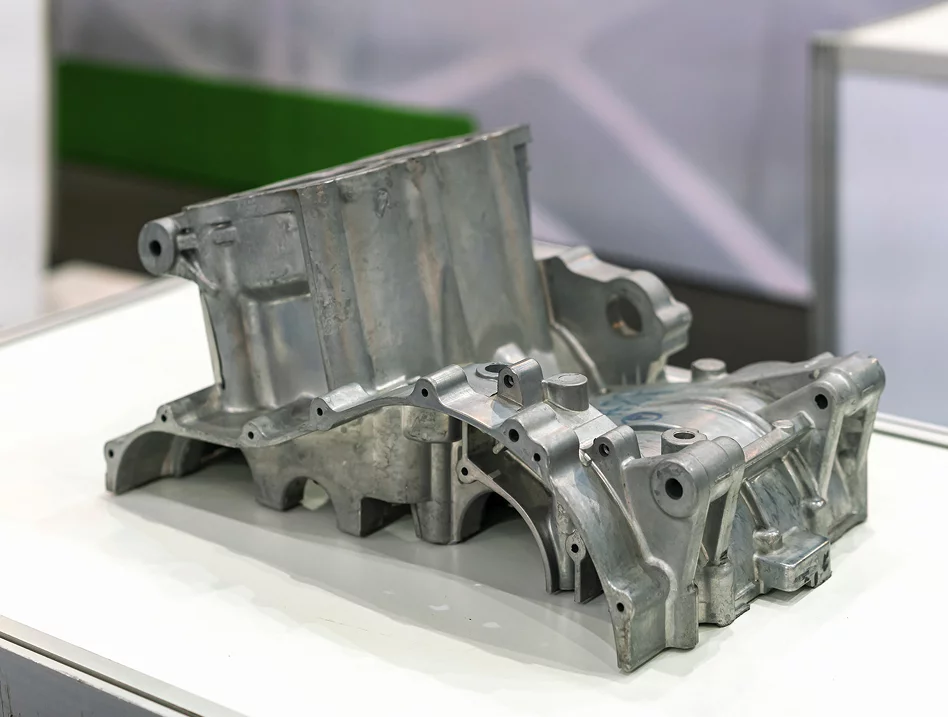
Le moulage sous pression force le métal en fusion dans une matrice métallique réutilisable. Il est généralement envisagé pour l'aluminium, le zinc et certains autres alliages non ferreux où la géométrie des composants et le modèle de production prévu conviennent à l'outillage. Le processus peut produire des formes détaillées à un rythme reproductible, mais l'accès aux matrices, la dépouille, les lignes de joint, l'éjection et l'uniformité des parois nécessitent une attention précoce. La sélection des alliages et des machines limite également les variantes de processus appropriées.
| Processus | Souvent considéré pour | Points de conception à revoir |
|---|---|---|
| Moulage au sable | Grandes pièces, boîtiers, cavités complexes, gamme d'alliages ferreux et non ferreux | Placement du noyau, accès au moule, transitions de section, surépaisseur d'usinage, exigences de surface |
| Moulage de précision | Géométrie détaillée, caractéristiques relativement complexes, composants façonnés avec accès limité pour l'usinage | Contraintes de coque et de motif, épaisseur locale, aptitude des alliages, dimensions critiques, finition |
| Moulage sous pression | Pièces non ferreuses répétables avec une géométrie adaptée à une matrice réutilisable | Dépouille, ligne de joint, éjection, consistance des parois, accès aux matrices, exigences de production |
Une comparaison doit également inclure les opérations qui suivent l'étape de moulage. Une pièce nécessitant plusieurs alésages de précision, trous filetés ou faces d'étanchéité plates peut nécessiter un usinage approfondi, quelle que soit la qualité de la forme initiale. Pour ces composants, évaluez ensemble le parcours de coulée et le plan d'usinage plutôt que de les traiter comme des décisions distinctes.
La sélection des matériaux doit commencer par l'environnement dans lequel le composant fonctionnera. Les charges, la température, l'exposition à la corrosion, l'usure, le contact avec les fluides, les limites de poids et les exigences d'assemblage peuvent orienter vers différentes familles d'alliages. Le choix affecte également le comportement en fusion, la compatibilité des moules, la solidification, l'usinabilité et les opérations de finition disponibles.
Pour unmoulage de métalprojet, le nom d'un matériau à lui seul ne constitue pas une spécification complète. Un dessin ou un dossier technique doit identifier la qualité requise lorsqu'elle est connue et décrire tous les critères de performance pertinents. Si plusieurs qualités sont techniquement possibles, comparez-les aux conditions de fonctionnement du composant au lieu de sélectionner uniquement selon une étiquette large comme l'acier ou l'aluminium.
| Famille de matériaux | Caractéristiques générales | Questions à régler lors de la sélection |
|---|---|---|
| Alliages d'aluminium | Souvent sélectionné là où une masse de composant inférieure et une conductivité thermique utile sont importantes | Quelle note est requise ? Quelles charges, températures, exposition à la corrosion et caractéristiques d'usinage s'appliquent ? |
| Acier inoxydable | Utilisé là où la résistance à la corrosion et les performances mécaniques sont importantes, en fonction de la qualité et de l'environnement | Quels médias contacteront la pièce ? La nuance sélectionnée est-elle adaptée à l’environnement d’exploitation et à la méthode d’assemblage ? |
| Acier au carbone | Disponible dans des qualités utilisées pour une large gamme d'exigences en matière de composants structurels et industriels | Quelle force ou endurance est nécessaire ? Un traitement thermique ou une finition protectrice est-il spécifié ? |
| Acier allié | Les éléments d'alliage et le traitement thermique peuvent répondre à des exigences spécifiques en matière de résistance, de trempabilité ou d'usure. | Quel grade et quelle condition sont requis ? Quels contrôles et traitements post-coulée sont nécessaires ? |
Les propriétés d'un alliage ne garantissent pas à elles seules qu'un composant fini répondra à toutes les exigences. Le parcours de coulée, la géométrie de la pièce, le comportement de solidification locale, le traitement thermique, l'usinage et l'inspection affectent tous le résultat final. Lorsque la pièce a des fonctions liées à la sécurité ou à la pression, précisez l'état du matériau applicable et les critères d'acceptation au lieu de vous fier à une description générique de l'alliage.
Lorsque les spécifications ne sont pas encore fixées, donnez au fabricant suffisamment de contexte pour discuter des options appropriées : température de fonctionnement, type de charge, exposition à des fluides ou à des produits chimiques, usure attendue et interfaces avec les pièces voisines. Une discussion technique peut alors se concentrer sur des compromis pratiques sans perdre de vue l'objectif principal du composant.
La conception axée sur la fabricabilité relie le modèle CAO à la manière dont le moule est fabriqué, rempli, ouvert et inspecté. Une conception visuellement compacte peut créer des sections lourdes, des cavités inaccessibles ou des transitions abruptes qui compliquent la solidification. L'examen de ces fonctionnalités avant que l'outillage ne soit engagé donne à l'équipe la possibilité de réviser la géométrie pendant que les changements restent pratiques.
De grandes différences dans l’épaisseur des sections peuvent entraîner un refroidissement des zones à des vitesses différentes. Les jonctions lourdes peuvent rester chaudes plus longtemps que les murs adjacents, créant des conditions favorisant les défauts liés au retrait. Lorsque la conception le permet, maintenez une épaisseur de paroi raisonnablement constante, mélangez les transitions et envisagez de retirer les masses solides inutiles. La géométrie appropriée dépend du processus, de l'alliage et des dimensions des composants. Les règles numériques génériques ne doivent donc pas remplacer une révision spécifique au dessin.
Les transitions arrondies peuvent améliorer l'écoulement du métal et réduire les changements brusques de section. Ils peuvent également réduire les concentrations de contraintes en service, en fonction du trajet de charge. Un rayon doit être sélectionné en tenant compte des jeux fonctionnels et de l'accès à l'usinage ; il ne doit pas interférer avec les composants d'accouplement ni créer une région épaisse indésirable là où les murs se rejoignent.
La dépouille est une légère conicité qui aide un motif ou une pièce moulée à se détacher du moule ou de la matrice. La quantité nécessaire dépend du processus, de la profondeur de la surface, de la texture, du matériau et de la disposition des outils. Les matrices permanentes nécessitent également une direction d'ouverture, une stratégie d'éjection et un emplacement de la ligne de séparation réalisables. Les passages internes peuvent nécessiter des noyaux, et chaque noyau ajoute des considérations de conception et de fabrication. Identifiez les surfaces qui doivent rester exemptes de marques de séparation ou de preuves d'éjection afin que ces exigences puissent être prises en compte lors de la conception de l'outillage.
Toutes les surfaces ne nécessitent pas le même contrôle dimensionnel. Marquez les alésages, les faces de montage, les zones d'étanchéité, les caractéristiques filetées et les interfaces qui déterminent l'ajustement ou la fonction. La surépaisseur d'usinage doit être suffisante pour l'opération prévue tout en évitant une couche d'enlèvement inutilement épaisse qui pourrait exposer des discontinuités souterraines. Le dessin doit identifier les références et les relations géométriques afin que l'inspection puisse évaluer la pièce de la même manière qu'elle est assemblée ou utilisée.
Ces contrôles sont essentiels àmoulage de métalconception, car la géométrie n'affecte pas seulement l'apparence de la pièce telle que coulée. Cela influence également la fiabilité du remplissage du moule, la manière dont le composant se solidifie, sa capacité à être retiré sans dommage et la facilité avec laquelle les dimensions critiques peuvent être réalisées ultérieurement.
La planification de la qualité d'un composant de fonderie métallique doit être liée à sa fonction et aux défauts qui pourraient l'affecter. Un contrôle visuel général peut révéler des irrégularités de surface, mais il ne peut prouver l'absence de discontinuités internes. De même, une inspection dimensionnelle confirme la géométrie mesurée, et non tous les aspects de l’intégrité des matériaux. Les méthodes d'inspection doivent être choisies pour répondre à des questions d'acceptation définies.
| Condition | Ce que cela peut indiquer | Pourquoi la conception des pièces est importante |
|---|---|---|
| Porosité | Vides ou cavités liés au gaz associés au remplissage, aux conditions du moule ou à la solidification | Peut être important à proximité des limites de pression, des parois minces, des faces usinées ou des sections fortement chargées |
| Rétrécissement | Vides ou zones malsaines où la contraction du métal n'a pas été correctement alimentée pendant la solidification | Les jonctions épaisses et les régions chaudes isolées peuvent nécessiter une attention particulière dans la géométrie et le plan d'alimentation. |
| Erreur de fonctionnement ou fermeture à froid | Remplissage incomplet ou assemblage inadéquat des façades métalliques | Les chemins longs et fins, les caractéristiques étroites et les chemins d'écoulement complexes peuvent être plus difficiles à remplir |
| Inclusions | Matières non métalliques ou autres corps étrangers indésirables dans la pièce moulée | L'acceptation dépend de l'emplacement, de la taille, des spécifications et des exigences de service du composant. |
| Distorsion | Changements de forme pendant le refroidissement, la libération, la manipulation ou le traitement ultérieur | Les longues portées, l'asymétrie et la répartition inégale des sections peuvent affecter la stabilité dimensionnelle |
L'examen visuel peut identifier les discontinuités de surface, les bavures, les dommages et les problèmes de finition évidents. La mesure dimensionnelle vérifie les tailles définies et les relations géométriques par rapport au dessin. En fonction du matériau, de la géométrie et du plan de réception, d'autres méthodes telles que des contrôles radiographiques, ultrasoniques ou ressuage peuvent être envisagées. Aucune méthode ne répond à toutes les questions ; la sélection des tests doit tenir compte du type de défaut, de son emplacement, de son accès, du matériau et du niveau de confiance requis.
Pour les composants ayant des fonctions liées à la pression, à la structure ou à la sécurité, confirmez la norme applicable, l'étendue de l'inspection et les critères d'acceptation avant le début de la production. Indiquer si l'exigence s'applique à la pièce moulée brute, après traitement thermique, après usinage ou à la pièce terminée. Cela évite toute ambiguïté lorsque la même caractéristique est évaluée à différentes étapes de fabrication.
La forme telle que coulée est souvent un point de départ plutôt que la condition finale. Le moulage peut former des contours externes et des caractéristiques internes, tandis que l'usinage amène les surfaces ou les trous sélectionnés aux dimensions nécessaires à l'assemblage et au fonctionnement. La bonne séquence dépend des surfaces qui doivent être précises, de la manière dont la pièce sera positionnée lors de l'usinage et du fait que le traitement thermique ou la finition puisse modifier ses dimensions.
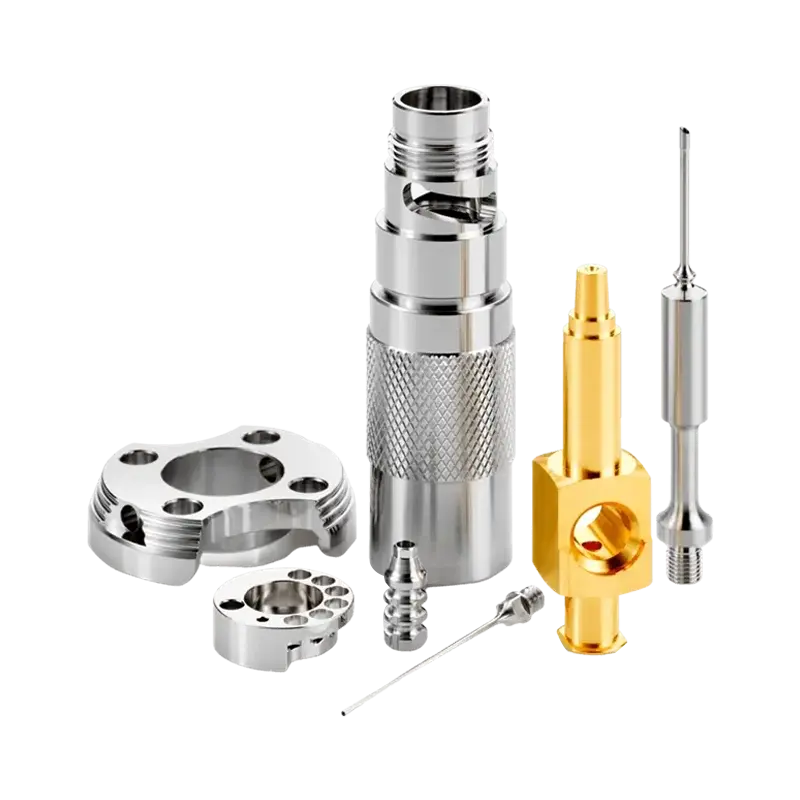
Le fraisage, le tournage, le perçage, l'alésage et le taraudage CNC peuvent être utilisés lorsque le dessin nécessite des dimensions, une planéité, une position, des filetages ou une finition de surface spécifiées. La conception du moulage doit laisser suffisamment de stock pour ces opérations et fournir des références pouvant être localisées de manière reproductible. Évitez de supposer que chaque surface doit être usinée : un usinage inutile peut ajouter de la complexité à la configuration et retirer de la matière des zones qui nécessitent uniquement une finition telle que coulée.
Certains alliages ou applications nécessitent un traitement thermique pour atteindre un état de matériau spécifié. Le cycle approprié dépend du niveau, de la taille de la section, des cibles de propriété et des exigences techniques applicables. Le traitement peut également affecter la déformation et les dimensions finales, c'est pourquoi les étapes d'usinage critiques et les points d'inspection doivent être séquencés en conséquence.
Le traitement de surface peut être utilisé pour répondre à l’exposition à la corrosion, à l’apparence, à l’usure, à la propreté ou à d’autres besoins fonctionnels. La méthode correcte dépend de l'alliage de base et de l'environnement d'utilisation. Préciser la finition requise et les zones à traiter, y compris les surfaces qui doivent être masquées ou protégées. Lorsqu'un revêtement modifie une dimension ajustée, cet effet doit être inclus dans le plan de tolérance.
La planification intégrée de la production est particulièrement utile lorsqu'un composant nécessite une combinaison de moulage, d'usinage, de traitement thermique, de finition et d'inspection dimensionnelle. Un plan coordonné clarifie le moment où chaque exigence s’applique et réduit le risque de découvrir un conflit une fois qu’une opération est déjà terminée.
Un dossier complet aide un fabricant à évaluer le composant plutôt que de deviner l'utilisation prévue. Un modèle 3D montre la forme, mais il peut ne pas identifier toutes les dimensions critiques, conditions des matériaux, règles d'inspection ou exigences de finition. Un dessin et des notes complémentaires doivent expliquer les caractéristiques qui doivent être contrôlées et distinguer les exigences essentielles des détails qui n'affectent pas les performances.
Lorsque vous demandez un examen de la fabrication pourmoulage de métal, organisez les informations dans un package technique compact :
Avant de finaliser un routage, alignez-vous sur l'acceptabilité de la ligne de joint, la dépouille, les exigences de base, le brut d'usinage, l'accès pour l'inspection et les dimensions qui déterminent l'assemblage. Si le dessin contient une tolérance plus stricte que celle requise par la fonction, l'équipe de conception peut évaluer si elle peut être assouplie. A l’inverse, si un élément est essentiel à l’étanchéité ou à l’alignement, son importance doit être visible sur le dessin et dans le plan d’inspection.
Le contrôle des changements compte également. Lorsqu'une révision de dessin modifie un mur, un trou, une référence ou un matériau, l'effet peut s'étendre au-delà de cette fonction individuelle jusqu'aux outils, aux montages d'usinage et aux méthodes d'inspection. Garder les versions de fichiers et le statut d'approbation clairs permet de garantir que le plan de fabrication suit la conception prévue.
L'application est un point de départ utile car elle explique pourquoi la géométrie et le matériau sont importants. Deux pièces ayant des dimensions extérieures similaires peuvent nécessiter des itinéraires de production différents lorsque l'une maintient la pression du fluide et que l'autre fait office de couverture non critique. La fonction doit guider les priorités en matière de matériaux, de sections de murs, d'usinage, de tests et de finition.
Les boîtiers, corps de vanne, chapeaux et raccords peuvent inclure des cavités, des orifices, des faces de bride et des raccords filetés. Définir les exigences liées à la pression, les surfaces d'étanchéité, les zones de paroi qui doivent rester saines après l'usinage et l'inspection nécessaire pour le service prévu. Un tracé de coulée doit être envisagé parallèlement au plan d'usinage car les ports finaux et les interfaces d'étanchéité peuvent être réalisés lors d'opérations secondaires.
Les châssis de machine, les supports, les supports et les composants d'actionneurs peuvent donner la priorité à la rigidité, à l'alignement, aux relations de montage, au comportement vibratoire ou au poids. Le dessin doit clairement identifier les références de montage et les interfaces avec les autres composants. Pour les pièces avec de longues portées ou une géométrie asymétrique, discutez de la distorsion et de la manière dont le composant sera maintenu pendant l'usinage et la mesure.
Ces applications couvrent une grande variété de conditions de fonctionnement. Certains composants sont principalement structurels ; d'autres sont confrontés à de la chaleur, à des charges cycliques, à de la corrosion ou à des exigences d'étanchéité exigeantes. Le processus correct ne peut pas être sélectionné uniquement à partir du label industriel. Il doit suivre l’alliage spécifique, la géométrie, les besoins d’inspection, le contexte de production et les critères d’acceptation fonctionnelle.
Dans toutes les applications, le point de départ le plus solide est une description claire de ce que le composant doit faire et des fonctionnalités qui déterminent le succès. Ces informations permettent d'évaluer les limites du processus, d'identifier les modifications de conception qui méritent d'être discutées et de coordonner la coulée brute avec toutes les opérations en aval.
Ces réponses couvrent les questions courantes d'ingénierie et d'approvisionnement qui se posent lors de la planification d'un composant moulé personnalisé.
Les processus diffèrent par la taille et la géométrie qu'ils peuvent prendre en charge, les alliages disponibles, l'état de surface produit, les exigences en matière d'outillage et la capacité dimensionnelle. Comparez les itinéraires candidats aux caractéristiques fonctionnelles du composant et aux opérations planifiées en aval.
Un usinage peut être nécessaire pour des alésages, des filetages, des faces plates, des surfaces d'étanchéité, des ajustements ou des relations de position précis que l'itinéraire de coulée sélectionné ne peut pas fournir directement aux exigences du dessin. Seules les zones nécessaires doivent être spécifiées pour l'usinage.
Dans de nombreux cas, des noyaux ou des outils spécifiques au processus peuvent former des cavités et des passages internes. La faisabilité dépend de la forme du passage, de l’épaisseur de la paroi, de l’accès, de la stabilité du noyau, des besoins de nettoyage et de la manière dont l’élément fini peut être inspecté. Le passage doit être revu lors de la phase de conception.
Un dessin 2D actuel, un modèle 3D correspondant, l'alliage spécifié ou les exigences de fonctionnement, les tolérances critiques, l'application prévue, les besoins de finition et les critères d'inspection constituent un ensemble de départ utile. Le contexte de production et l’état des révisions aident à clarifier le plan de fabrication.
Identifiez la caractéristique ou la condition à vérifier, la méthode ou la norme applicable si spécifiée, l'étape de fabrication et le critère d'acceptation. Les contrôles visuels, les mesures dimensionnelles et l'examen interne répondent à des questions différentes et ne doivent pas être considérés comme interchangeables.
L'usinage, le traitement thermique et la finition de surface peuvent affecter les dimensions, l'état de la surface, la séquence et l'accès à l'inspection. Les planifier avec l'itinéraire de coulée initial permet d'éviter des conflits tels qu'une surépaisseur d'usinage insuffisante ou un revêtement qui interfère avec une surface ajustée.
Partagez le dessin, les exigences en matière de matériaux, les dimensions critiques, les conditions de fonctionnement et tout besoin d'usinage ou de finition. Une revue de projet peut alors se concentrer sur l'adéquation du processus, la fabricabilité et les contrôles requis pour le composant fini.
Découvrez les capacités deMeilleurProetcontactez-nous pour discuter de votre composant personnalisé.
La sélection finale du processus doit être basée sur le dessin du composant, les spécifications des matériaux, les conditions de service et les critères d'acceptation convenus.
-